Ориентация: прочность и внешний вид
Деталь печатается слоями, и между слоями она слабее всего. Поэтому положение выбирают так, чтобы нагрузка шла вдоль слоев, а не отрывала их друг от друга
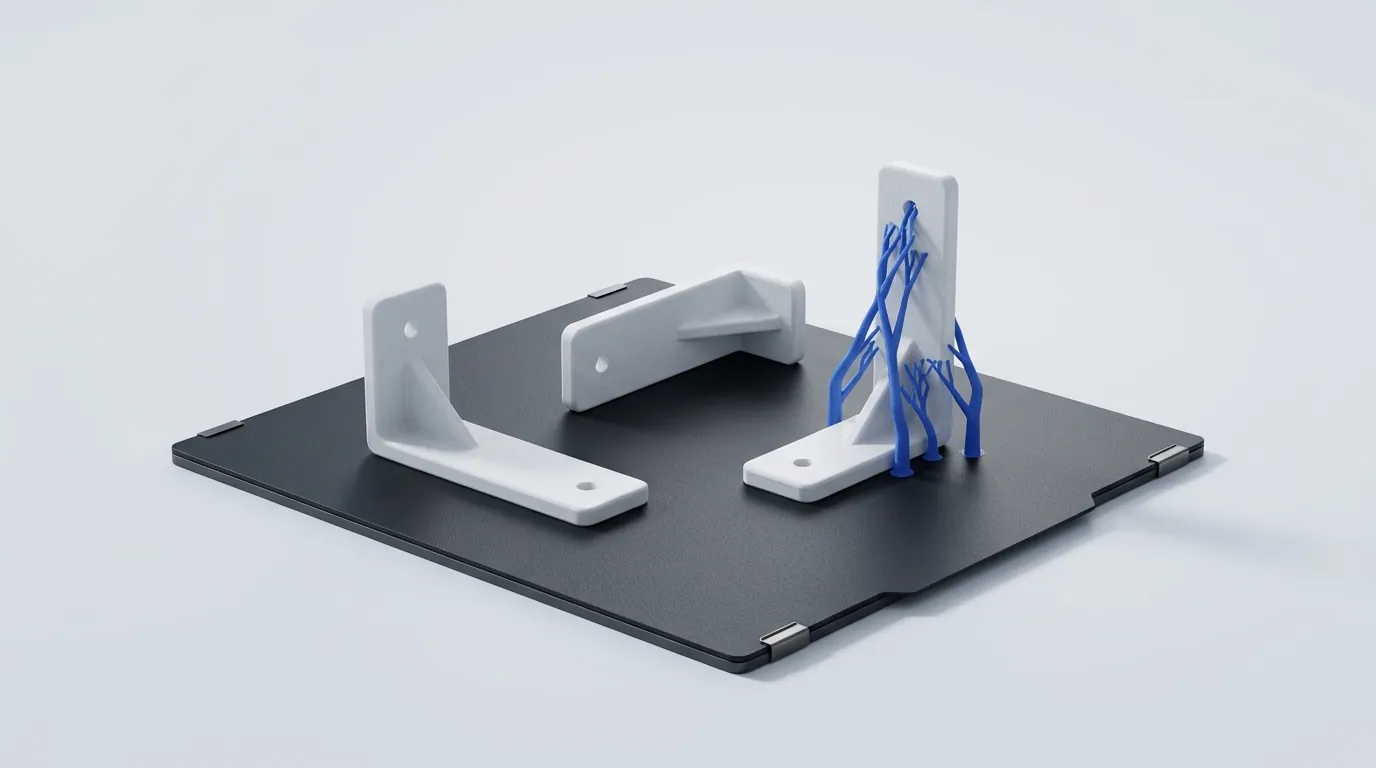
- Кронштейн и крючок кладите на бок: слои пойдут вдоль изгиба, и деталь не треснет по слою
- Самые аккуратные поверхности — верхняя и боковые. Нижняя повторяет фактуру стола
- Отверстия, перпендикулярные столу, получаются круглыми, а параллельные — слегка провисают сверху
- Чем больше площадь касания со столом, тем надежнее деталь держится
Нависания и поддержки
Без поддержек принтер уверенно печатает нависания примерно до 45° от вертикали и короткие мосты между двумя опорами. Все, что положе, начинает провисать
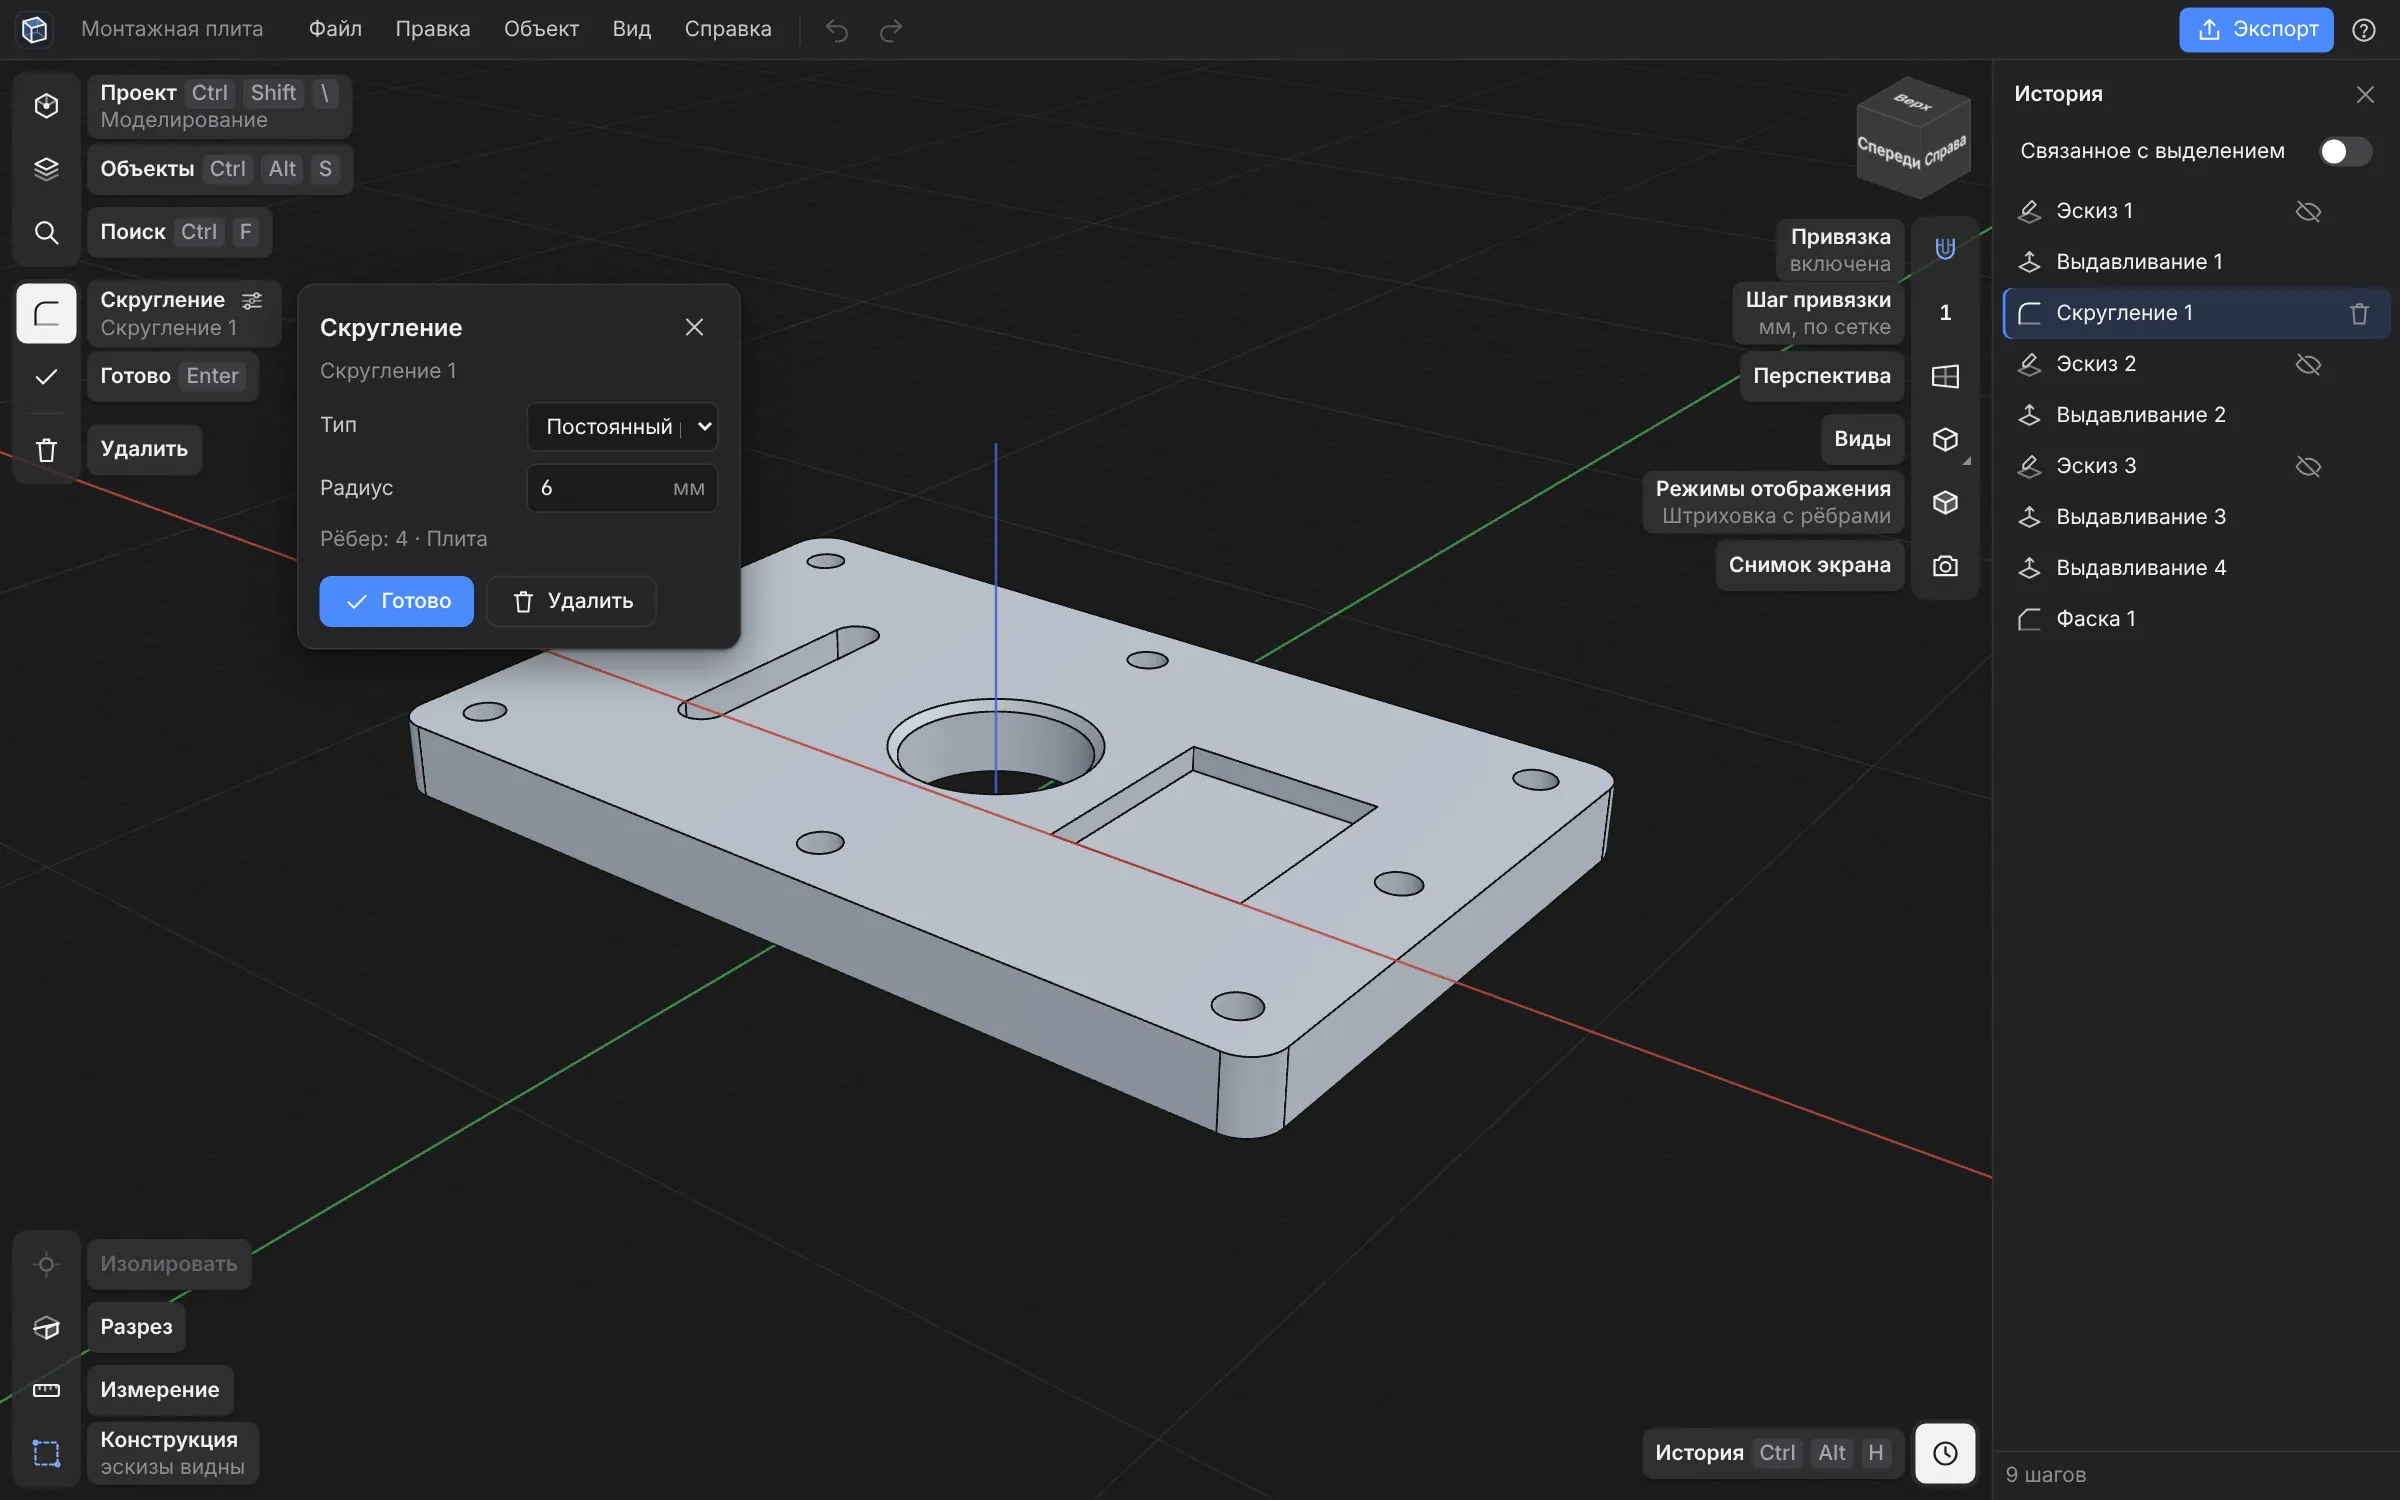
- Замените нижние скругления фасками под 45° — они печатаются без поддержек
- Боковое отверстие можно сделать каплевидным: острый верх не требует опоры
- Если поддержки все же нужны, выбирайте древовидные (tree): они расходуют меньше пластика и легче снимаются
- Включите поддержки только от стола (On build plate only), чтобы они не опирались на саму деталь
- Добавить или запретить поддержки в конкретном месте можно рисованием — клавиша L в Bambu Studio и OrcaSlicer
Допуски и зазоры
При печати пластик немного расплывается: отверстия выходят меньше, а выступы — больше, чем в модели. Заложите зазоры сразу в Грани, тогда файл будет одинаково собираться на разных принтерах
| Соединение | Зазор на сторону | Пример |
|---|---|---|
| Плотная посадка | 0,1 мм | Втулка, вставленная в отверстие с усилием |
| Скользящая посадка | 0,2 мм | Крышка коробки, выдвижной ящик |
| Свободная посадка | 0,3–0,4 мм | Шарнир, вращающаяся ось |
| Отверстие под винт | 0,2 мм | Под винт M3 — отверстие 3,4 мм |
Значения ориентировочные для сопла 0,4 мм. Напечатайте маленький тест с несколькими зазорами и подберите значения под свой принтер и пластик
Стенки и мелкие детали
- Минимальная стенка — два диаметра сопла, то есть 0,8 мм для сопла 0,4 мм. Надежнее — 1,2–1,6 мм
- Элементы тоньше диаметра сопла принтер может пропустить совсем
- Тонкие штыри диаметром меньше 3 мм легко ломаются — делайте их толще или печатайте лежа
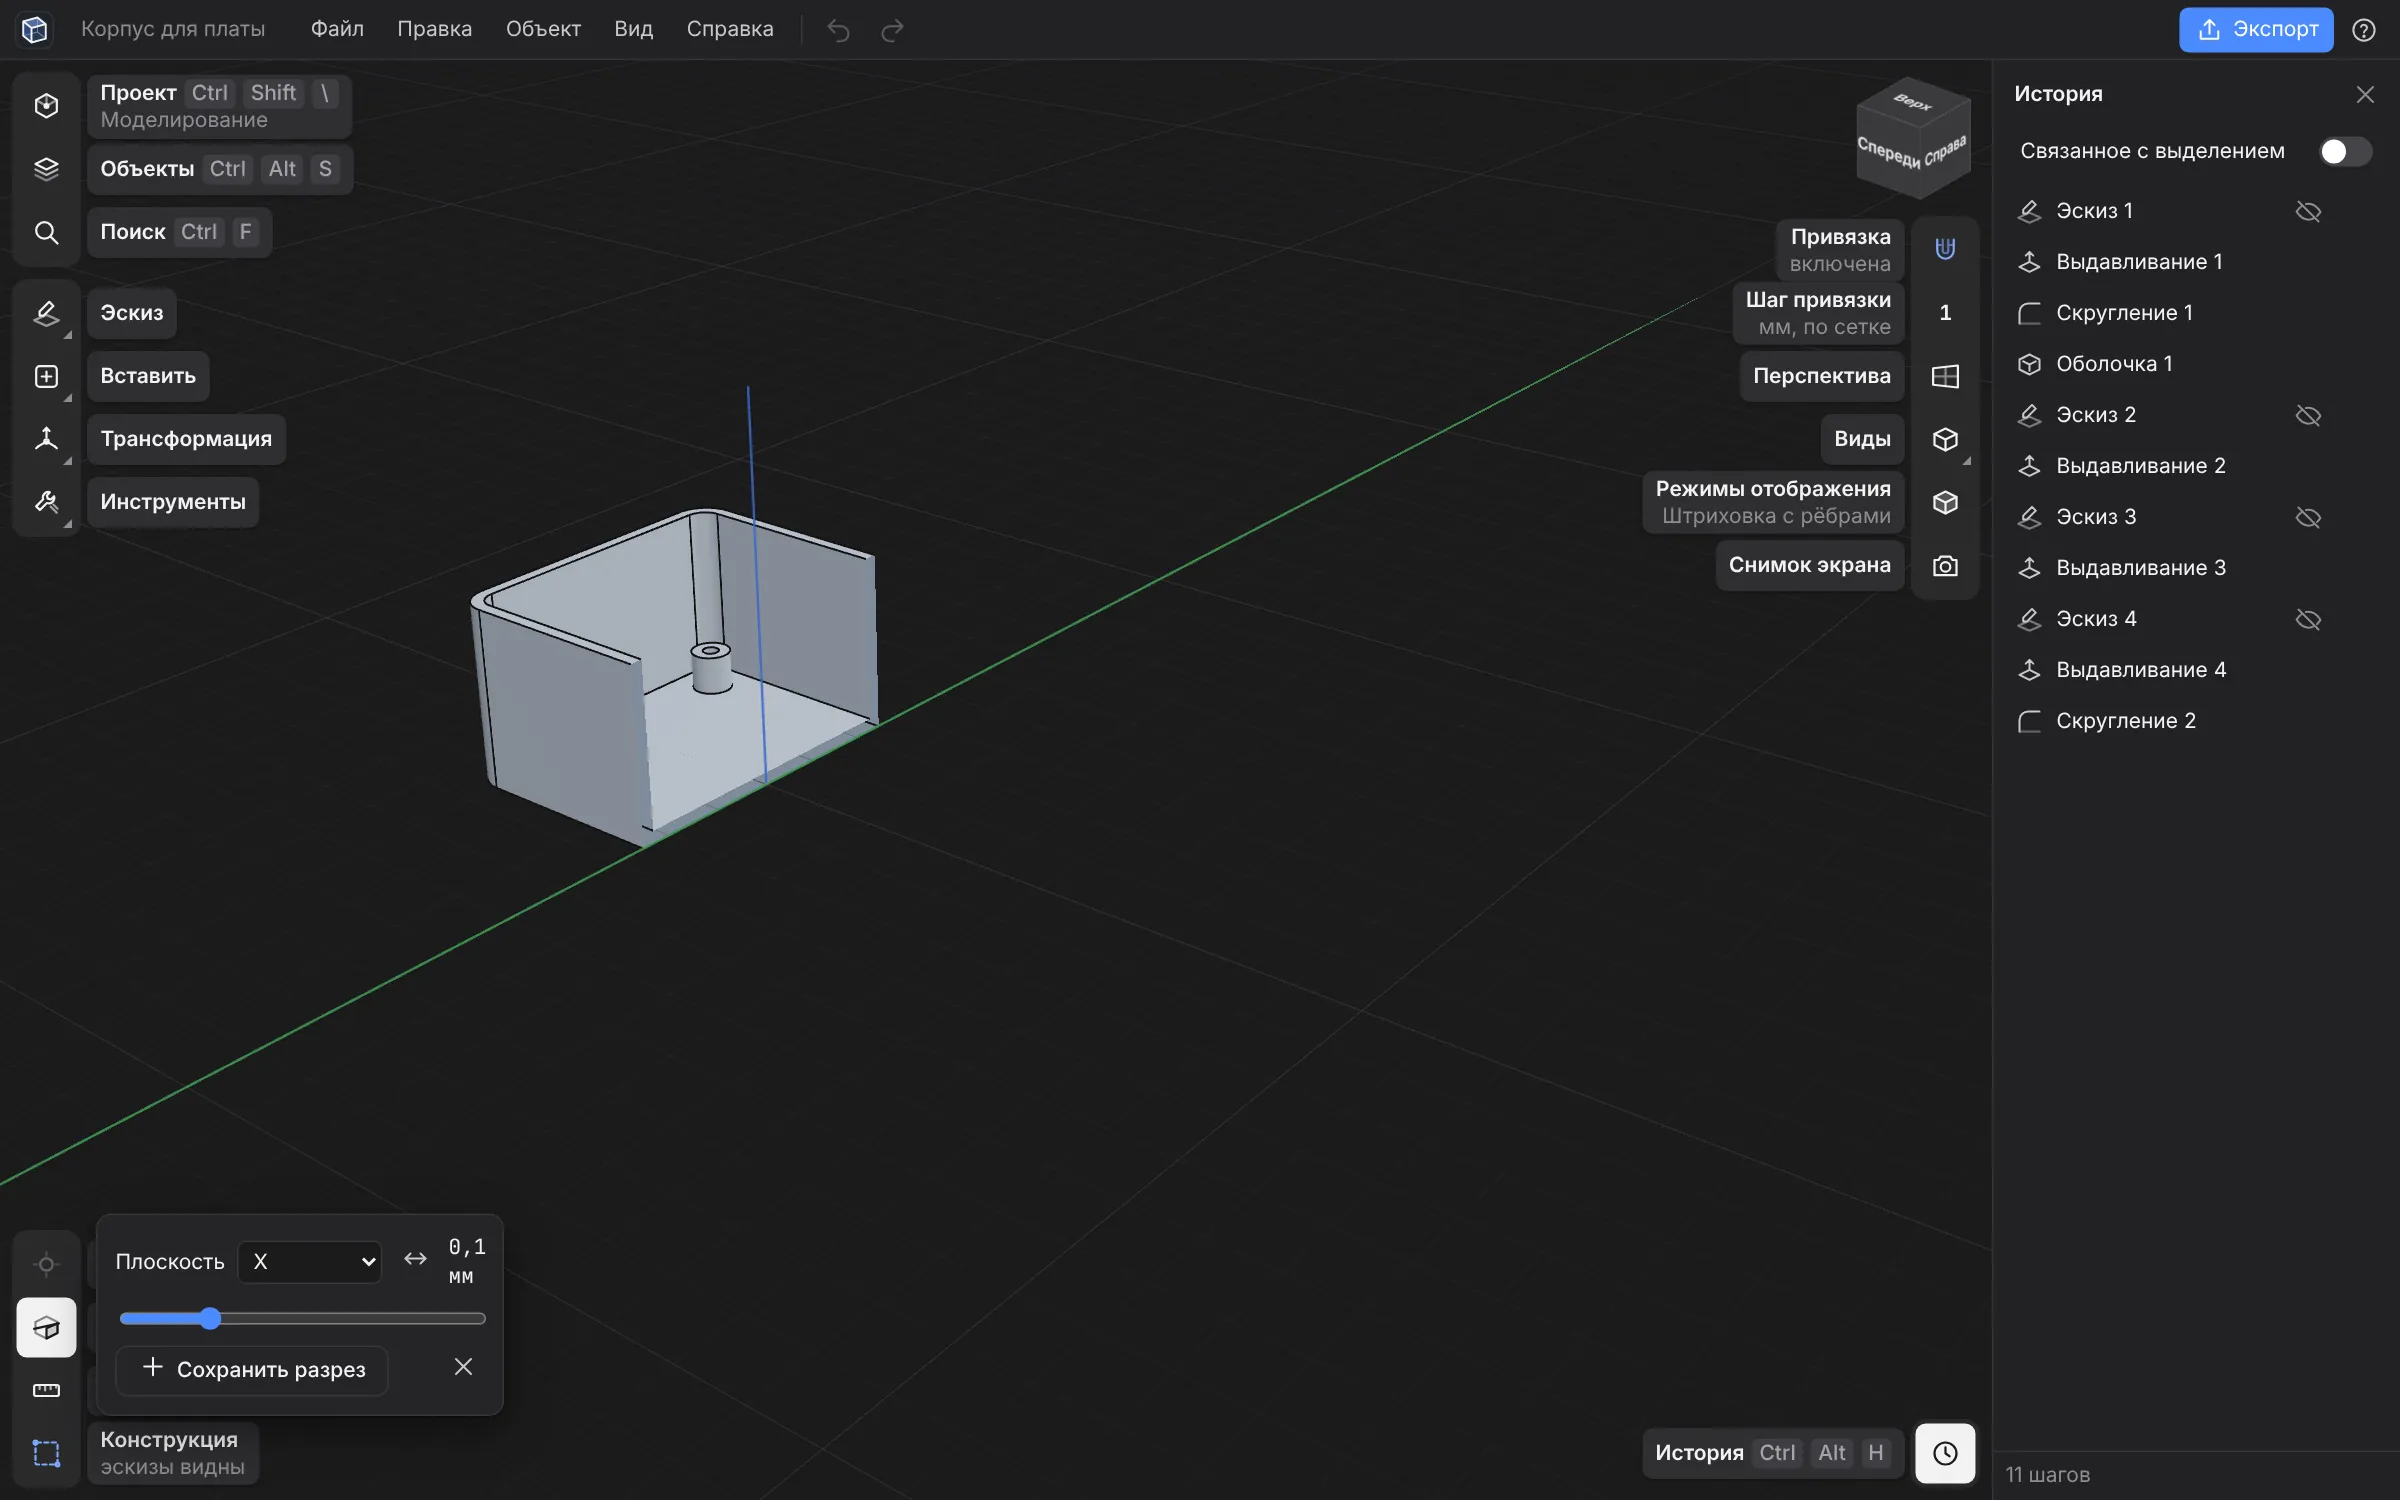
- Для коробок и корпусов удобна «Оболочка» (H): задаете толщину стенки, и деталь становится полой
- Проверьте толщину разрезом и инструментом «Измерение» внизу слева
Что можно поправить в слайсере
В Bambu Studio и OrcaSlicer на вкладке «Качество» есть компенсация отверстий (X-Y hole compensation), внешних контуров (X-Y contour compensation) и «слоновьей ноги» (Elephant foot compensation) — расплющенного первого слоя. Это помогает, когда модель чужая и менять ее неудобно. Для своих деталей точнее заложить зазоры в модели
Вопросы и ответы
Как понять, нужны ли поддержки?
Если поверхность нависает положе 45° или висит в воздухе и это не короткий мост между двумя опорами — нужны. Но сначала попробуйте развернуть деталь: часто ее можно положить так, что поддержки не понадобятся
Почему отверстия выходят меньше, чем в модели?
Пластик выдавливается с небольшим запасом и слегка заходит внутрь контура. Добавьте к диаметру 0,3–0,4 мм или включите компенсацию отверстий в слайсере
Какой зазор нужен для шарнира, напечатанного целиком?
Начните с 0,3–0,4 мм на сторону и проверьте на маленьком тестовом шарнире, прежде чем печатать большую деталь